

Extruir viene del latín extrudere: forzar un material a través de un orificio. Aplicado al plástico, la extrusión es un proceso industrial continuo en el que un polímero fundido se empuja a presión a través de un cabezal que le da forma. De ahí salen piezas con una sección constante a lo largo de toda su longitud: tubos, perfiles, láminas o cable recubierto.
Junto con la inyección, es uno de los dos procesos de transformación de plástico más extendidos, y el que mejor responde cuando hay que producir metros y metros de la misma sección. A continuación, el proceso completo paso a paso, cómo es la máquina que lo ejecuta y qué se puede fabricar con ella.
Cómo funciona el proceso de extrusión de plástico, paso a paso
1. Alimentación por tolva
El material entra en forma de granza o pellets por una tolva situada en un extremo de la máquina. La tolva alimenta de manera constante al cilindro, de modo que el proceso no se interrumpe: esa continuidad es justo lo que distingue a la extrusión de los procesos por ciclos.
2. Plastificación en el cañón
Dentro del cañón —una cámara cilíndrica a temperatura controlada— gira un husillo, o tornillo de Arquímedes, con una separación milimétrica respecto a las paredes. El giro empuja el material hacia delante mientras los calefactores y la propia fricción elevan la temperatura hasta fundirlo. Al avanzar, el polímero funde, fluye y se homogeneiza.
3. Conformado en el cabezal
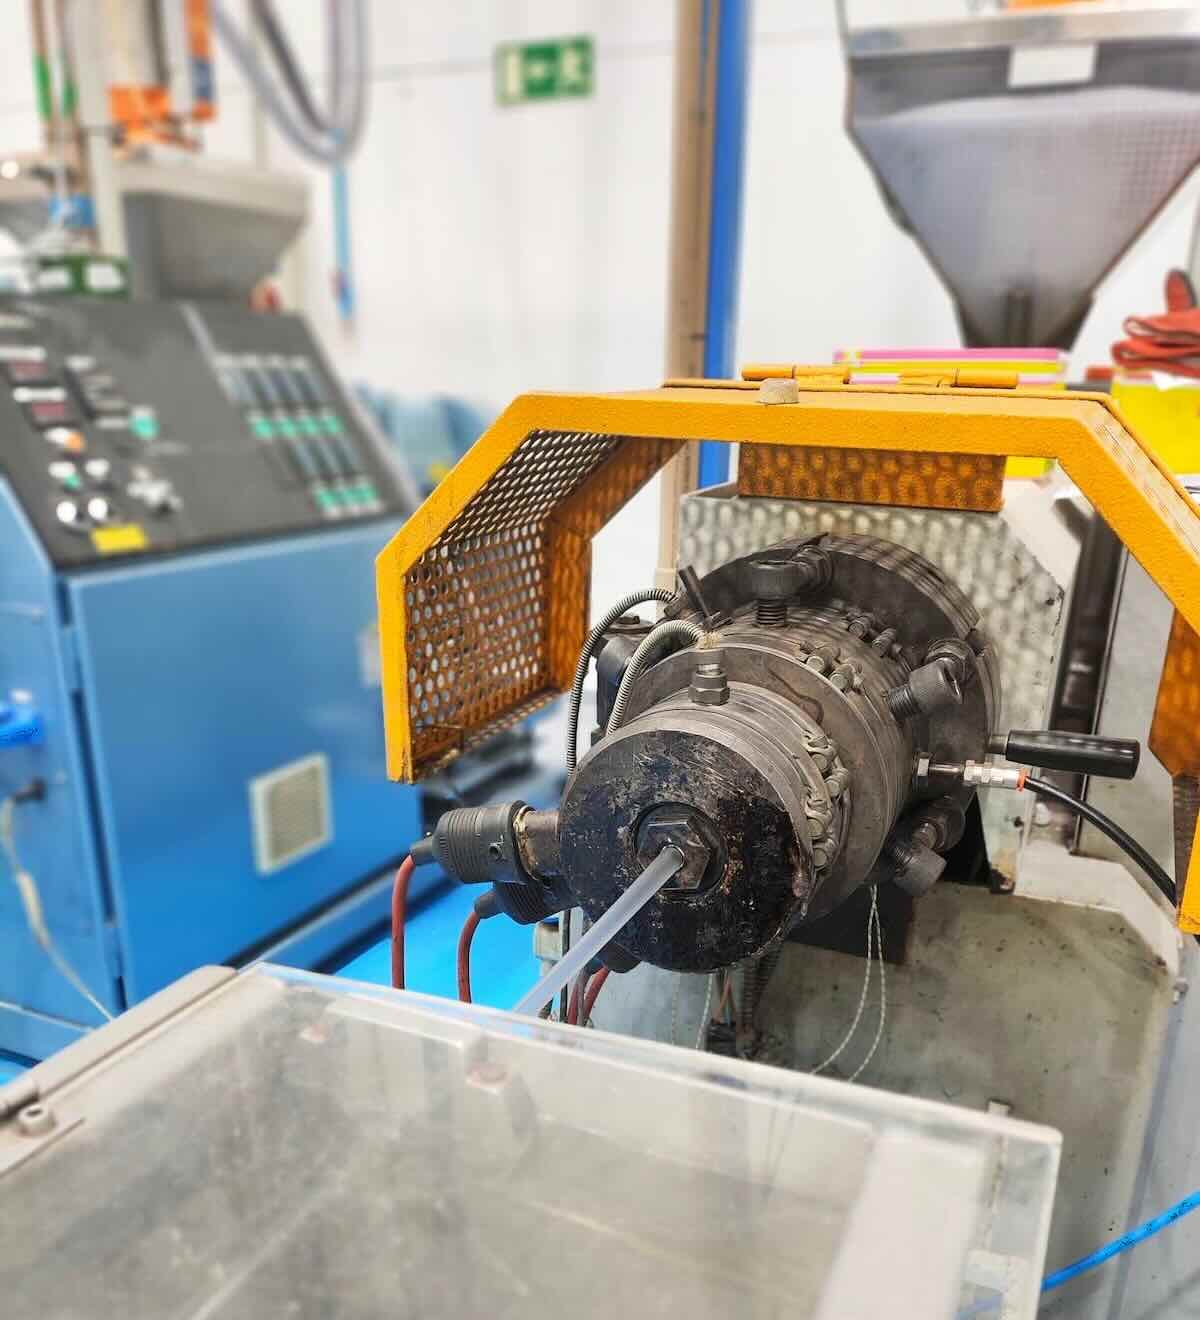
El fundido llega a presión al cabezal o dado, la pieza que define el perfil geométrico de salida. La forma del cabezal es la forma del producto: uno anular da un tubo; uno plano, una lámina; uno con un contorno concreto, un perfil técnico a medida.
4. Calibrado
A la salida del cabezal el material todavía es deformable. Un sistema de calibrado fija las dimensiones definitivas, y de su ajuste depende directamente la tolerancia dimensional del tubo o del perfil.
5. Enfriamiento
El perfil sale muy caliente y hay que estabilizarlo antes de manipularlo. Se hace normalmente en bañeras de agua o mediante aire, según el material y la sección.
6. Tirado, corte o bobinado
Un sistema de arrastre tira del perfil a velocidad constante; esa velocidad, combinada con el caudal del husillo, condiciona el espesor final. Ya frío y estabilizado, el producto se corta a medida o se bobina para su expedición.
Qué es una extrusora y qué tipos hay
La extrusora es la máquina que ejecuta todo lo anterior: prensa, funde, mezcla y conforma en una sola línea continua. El husillo es su pieza clave —un tornillo de gran diámetro y longitud cuyo diseño se adapta al material termoplástico que va a procesar— y es también el criterio con el que se clasifican las máquinas.
Extrusora de husillo único (monohusillo)
La más común. Un solo husillo genera la presión necesaria para que el polímero fundido atraviese el dado. Es la configuración habitual para tubo y perfil cuando el material llega ya formulado.
Extrusora de doble husillo
Dos husillos que pueden ser co-rotantes o contra-rotantes, inter-dentados o no inter-dentados. Se emplean cuando además de conformar hay que mezclar: compuestos, cargas, aditivos o masterbatch. Esa flexibilidad permite adaptarlas a formulaciones concretas.
Otras configuraciones
Existen variantes para casos específicos: extrusoras con venteo o desgasificación, que extraen humedad y volátiles del fundido; co-mezcladoras; de husillo múltiple; o de rodillos planetarios. Son soluciones pensadas para materiales sensibles o para exigencias de mezclado que un monohusillo no cubre.
Qué se puede fabricar por extrusión (y qué no)
La regla que define el proceso: el producto debe tener una sección transversal constante en cualquier punto de su longitud —tubo, lámina, perfil— o periódica, como ocurre con la tubería corrugada. Las piezas de forma irregular quedan fuera; ese es terreno de la inyección.
- Tubos y tubería de PVC, polietileno y otros termoplásticos
- Tubo corrugado
- Perfiles técnicos a medida
- Láminas y planchas
- Recubrimiento de cable y manguera
Buena parte de lo que sale de una línea de extrusión necesita operaciones posteriores —corte, sellado, mecanizado o montaje— antes de convertirse en un artículo terminado.
Extrusión o inyección: cuándo conviene cada una
La extrusión ofrece alta productividad en producción continua, un coste de maquinaria moderado frente a procesos como la inyección, el soplado o el calandrado, y bastante flexibilidad para cambiar de producto sin inversiones mayores. Una vez ajustadas las condiciones de operación, la línea produce de forma estable.
La inyección, en cambio, es la vía para piezas tridimensionales de geometría compleja y gran repetitividad. Si quieres el otro lado de la comparación, lo explicamos en qué es la inyección de plástico.
Materiales habituales en extrusión
Prácticamente cualquier termoplástico puede extruirse. En tubería y perfil los más frecuentes son el PVC —rígido o flexible— y el polietileno, aunque también se trabajan polipropileno, poliestireno, ABS y termoplásticos de ingeniería según la exigencia mecánica o química de la aplicación.
La elección de material no es un detalle menor: condiciona el perfil de temperaturas del cañón, la velocidad de giro del husillo y hasta el diseño del propio husillo. Cambiar de material no es solo cambiar de granza.
Preguntas frecuentes sobre la extrusión de plástico
¿Cuál es la diferencia entre extrusión e inyección?
La extrusión es un proceso continuo que produce piezas de sección constante —tubo, perfil, lámina— cortadas o bobinadas a la medida que haga falta. La inyección es un proceso por ciclos: el fundido se introduce en un molde cerrado y se obtiene una pieza tridimensional terminada. Geometría compleja, inyección; metros de la misma sección, extrusión.
¿Se puede extruir plástico reciclado?
Sí. La extrusora admite material previamente triturado y es uno de los procesos habituales para reincorporar reciclado, aprovechando al máximo la materia prima. Las proporciones y la mezcla con material virgen dependen de la aplicación y de los requisitos del sector: en producto sanitario y farmacéutico las exigencias son distintas que en una aplicación técnica convencional.
¿Qué tolerancias dimensionales se consiguen?
Dependen del material, de la sección y, sobre todo, del sistema de calibrado y del control de la línea. No hay una cifra única que valga para todos los casos: lo razonable es contrastar el plano y los requisitos concretos con el equipo técnico antes de definir el proceso.
Extrusión de perfiles y tubos en Metalgar
En Metalgar llevamos más de 40 años transformando plástico en Meco (Madrid). Disponemos de varias líneas de extrusión, incluida una de tubo corrugado, y fabricamos tubos de PVC y polietileno y perfiles técnicos a medida para los sectores médico, farmacéutico y cosmético. Puedes ver el conjunto de nuestras capacidades como fabricante de plásticos.
Trabajamos también la inyección, contamos con sala limpia ISO 8 / clase D y las certificaciones de calidad que exige el producto sanitario, y completamos el suministro con líneas de montaje y servicios de logística para entregar el conjunto terminado.
¿Necesitas perfiles o tubos de plástico por extrusión? Contacta con nuestro equipo técnico y lo vemos.